Fours de recuit en alliage en aluminium ZKL
Cat:Fournaise industrielle
La fournaise en alliage en alliage en aluminium ZKL est un équipement avancé ...
Voir les détails


Deux vis autotaraudeuses peuvent paraître presque identiques dans une poubelle et néanmoins se comporter de manière complètement différente sur une chaîne de montage. La différence commence généralement au niveau de la queue, l’extrémité de la tige opposée à la tête. Une vis à queue plate se termine par une face émoussée et chanfreinée, tandis qu'une vis à queue pointue se termine par une pointe effilée. Ce choix géométrique unique décide si un trou pilote est nécessaire, à quelle vitesse la vis démarre et quel couple moteur le joint absorbe avant que quelque chose ne tombe en panne.
Mais la géométrie ne raconte que la moitié de l’histoire. Le matériau derrière la pointe, ainsi que le traitement thermique qui lui est appliqué, déterminent si les fils se forment proprement dans le substrat ou s'ils le dénudent.
Dans la terminologie des fixations, la queue est l'extrémité terminale de la tige et détermine la manière dont la vis pénètre dans la pièce.
Parce qu'une pointe pointue est effilée, ses premiers filetages sont incomplets et s'approfondissent progressivement à mesure que la vis avance. Une vis à queue plate porte des filetages plus complets plus près de l'extrémité de la tige, ce qui modifie à la fois la répartition de la charge sur la longueur engagée et la forme de la courbe de couple moteur.
Les nuances d'acier au carbone telles que le C1022A sont généralement cémentées : la surface est cémentée jusqu'à une dureté élevée afin de pouvoir couper ou former un filetage, tandis que le noyau reste plus souple et plus résistant afin que la vis ne se casse pas sous l'effet du couple. L’écart entre la dureté de la surface et la dureté du noyau est ce qui rend une petite vis à la fois agressive et durable.
Les options en acier inoxydable se comportent différemment et sont souvent mal comprises :
La distinction est plus importante au niveau d'une pointe pointue. Cette pointe a une très petite section transversale, donc une pointe trop durcie ou pas assez trempée peut se briser pendant la conduite, tandis qu'une pointe pas assez durcie se replie simplement et refuse de démarrer. Les vis à queue plate répartissent la contrainte d'entraînement sur une zone plus large, mais leur long engagement de filetage signifie que la profondeur du boîtier doit rester constante sur toute la longueur filetée.
Point clé
La géométrie de la pointe définit la manière dont la vis pénètre dans le matériau. La qualité du matériau et la profondeur du boîtier déterminent s'il survit au processus.
Une vis à queue plate est une fixation à engagement contrôlé. Comme il ne peut pas percer la pièce, le diamètre et la qualité du trou définissent les conditions de formation du filetage. Dans la tôle, le trou est normalement poinçonné ou percé légèrement en dessous de la taille nominale du filetage, et la vis roule ou coupe son propre filetage dans la paroi de ce trou. Dans les plastiques et les pièces moulées sous pression, un trou central moulé permet d'obtenir le même résultat.
Les conséquences sont prévisibles : le couple de démarrage est plus élevé car le profil complet du filetage s'engage immédiatement, la longueur d'engagement est facile à contrôler et les joints peuvent être démontés et remontés avec beaucoup moins de dommages qu'une pointe pointue ne causerait. Les vis à queue plate sont également le choix naturel lorsque la vis traverse un premier panneau et doit former un filetage dans un écrou, un bossage ou une deuxième couche plus épaisse.
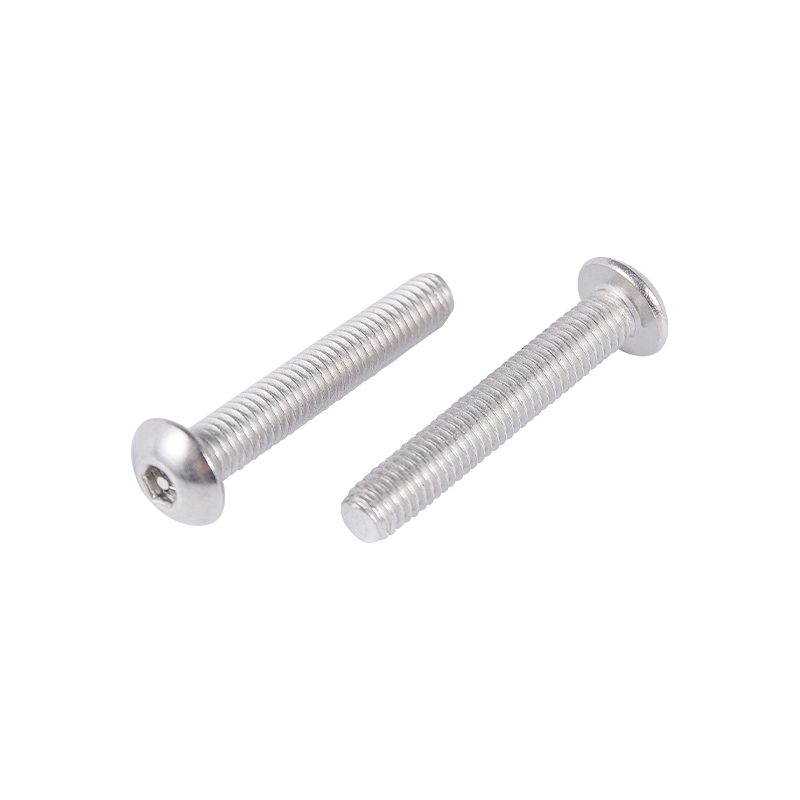
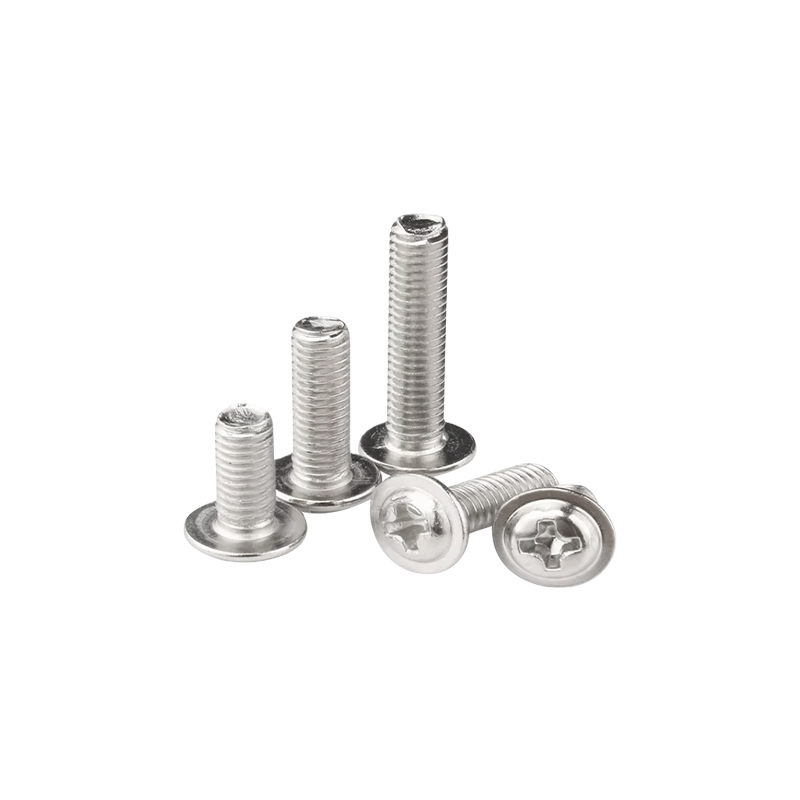
 Vis autotaraudeuses à queue plate pour trous métalliques et borgnes La queue plate émoussée convient au métal pré-percé, aux trous borgnes et aux travaux de fond, avec des têtes plates ou cylindriques et des options en acier au carbone ou en acier inoxydable. Voir le produit →
Une vis de queue pointue échange le contrôle contre la vitesse. La pointe se localise, écarte le matériau et met les premiers fils en contact, de sorte qu'aucune opération de perçage séparée n'est nécessaire dans le bois, les panneaux de particules, les tôles fines et de nombreux plastiques. Le compromis est que le substrat doit accepter le matériau déplacé. Dans le bois dur dense ou l'acier épais, la pointe n'a nulle part où déplacer le matériau et le couple d'entraînement augmente fortement.
Les conceptions à pointe acérée concentrent également les contraintes, car la pointe conique transporte moins de matériau et les charges de formation de filetage convergent vers un petit volume d'acier trempé. C'est là que le contrôle de la profondeur du boîtier devient critique : un boîtier trop peu profond et la pointe se déforme, un boîtier trop cassant et la pointe s'écaille.
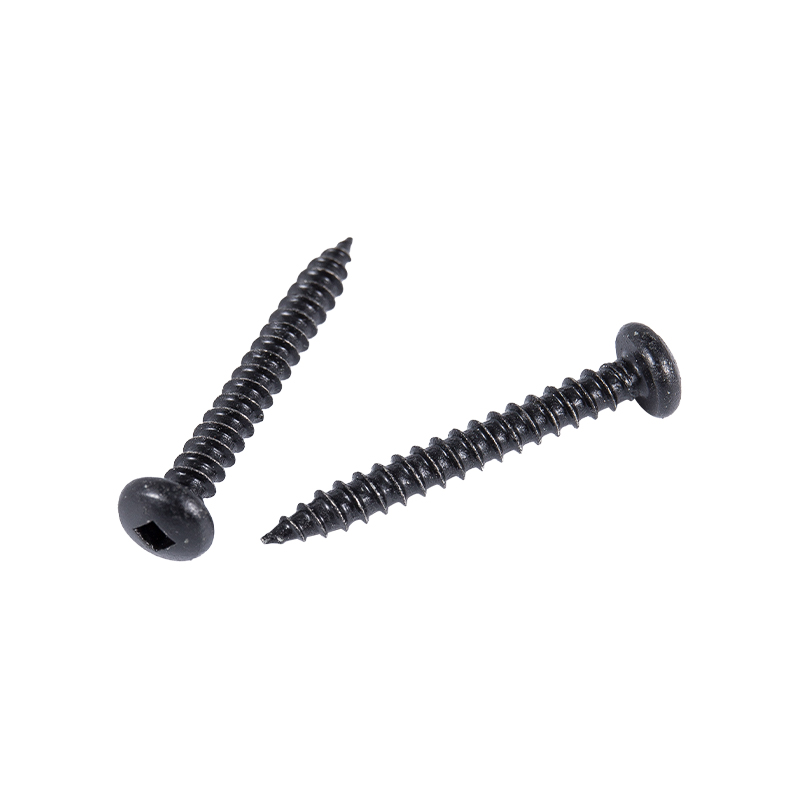 Vis autotaraudeuses à tête cylindrique et à pointe pointue Idéales pour les assemblages métalliques pré-percés, ces vis à tête cylindrique à empreinte cruciforme coupent les filetages et répartissent la force de serrage sur les boîtiers de construction, de meubles et d'équipements. Voir le produit →
Le tableau ci-dessous résume les différences les plus importantes lors du travail de spécification.
| Caractéristique | Queue plate | Queue pointue |
|---|---|---|
| Géométrie finale | Face émoussée et chanfreinée | Pointe conique effilée |
| Trou pilote | Obligatoire, diamètre contrôlé | Généralement pas requis |
| Comportement de départ | Nécessite un trou localisé | Point de départ personnel |
| Engagement dans le fil de discussion | Discussions terminées vers la fin | Fils incomplets à la pointe |
| Substrats typiques | Tôles, plastiques, pièces moulées sous pression, bossages | Bois, panneaux de particules, tôles fines, plastiques |
| Demande de profondeur de cas | Uniforme sur tout le fil | Contrôle strict au point |
| Retrait et réutilisation | Mieux, moins de dommages au substrat | Plus de dommages au substrat |
Les performances de filetage sont autant un résultat du traitement thermique qu’un résultat de la conception. La cémentation crée la couche de surface dure, la trempe verrouille la transformation et la trempe restaure une ténacité suffisante pour survivre au couple d'installation. La profondeur du boîtier, la dureté de la surface et la dureté du noyau doivent toutes être maintenues à l'intérieur d'une fenêtre, et cette fenêtre est plus facile à maintenir lorsque l'atmosphère du four et le profil de température se répètent d'un lot à l'autre.
L'équipement de traitement se situe donc directement derrière la qualité des fixations. Fours de cémentation et de revenu à atmosphère contrôlée parmi une gamme correctement spécifiée de équipement de traitement thermique maintenir une profondeur de caisse uniforme sur l’ensemble d’un lot de production plutôt que seulement sur un échantillon. Des études de dureté et des tests au brouillard salin confirment ensuite que la couche de surface se comporte comme prévu en service.
Le choix du matériau doit suivre le support et non l’inverse.
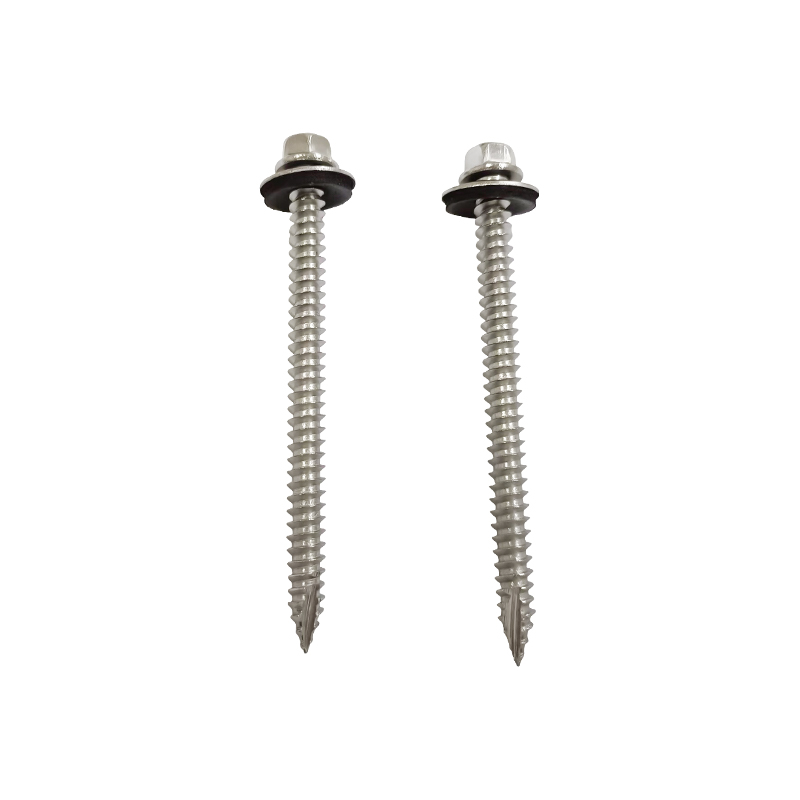 Vis autotaraudeuse à tête hexagonale de type 17 avec rondelle EPDM Pour les toitures et les revêtements métalliques extérieurs, cette vis SUS410 utilise un filetage de contrefort et une rondelle d'étanchéité pour améliorer l'engagement et résister à la pénétration de l'humidité. Voir le produit →
| Mode de défaillance | Cause matérielle probable | Correction pratique |
|---|---|---|
| Fil dénudé dans le substrat | Trou pilote too large, or case depth too shallow | Réduisez le diamètre du trou, vérifiez la dureté de la surface |
| Fractures ponctuelles pendant la conduite | Profondeur de boîtier excessive ou revenu insuffisant | Revérifier le cycle de carburation et la température de revenu |
| La pointe se replie et la vis tourne | Dureté de surface trop faible pour le substrat | Augmentez la profondeur du boîtier ou sélectionnez une qualité plus dure |
| Grippage et grippage de l'inox | Nuance austénitique combinée à un frottement élevé | Passez au SUS410 ou appliquez un lubrifiant approprié |
| De la rouille apparaît autour de la tête | Acier au carbone avec placage inadéquat | Passez à une qualité inoxydable pour l’environnement |
Non. Une vis à queue pointue peut commencer dans un trou simple, mais une vis à queue plate nécessite un trou préparé du diamètre correct. L'enfoncement d'une vis à queue plate sans trou pilote déforme généralement la pièce au lieu de former un filetage.
En métal et plastique rigide, oui. Le trou est normalement poinçonné ou percé légèrement en dessous de la taille nominale du filetage afin que la vis ait un matériau contre lequel se former, et les trous moulés remplissent la même fonction dans les pièces en plastique.
Aucune des deux notes n’est universellement meilleure. Le C1022A cémenté atteint une dureté de surface élevée à faible coût. Le SUS410 offre une dureté comparable avec une meilleure résistance à la corrosion, ce qui est important en service humide ou légèrement corrosif.
Les nuances austénitiques telles que SUS304 et SUS316 ne peuvent pas être durcies par traitement thermique, leurs filetages sont donc plus doux que l'acier au carbone cémenté. Un frottement plus élevé favorise également le grippage, ce qui augmente le risque de filetage dénudé ou de vis cisaillée.
Le choix entre une vis autotaraudeuse à queue plate et une vis autotaraudeuse à queue pointue dépend de la façon dont le joint doit se former. Une queue pointue optimise la vitesse d'installation et la capacité de démarrage automatique, à condition que le substrat puisse accepter le matériau déplacé et que la pointe ait la bonne profondeur de boîtier derrière elle. Une queue plate optimise la qualité de l'engagement, la prévisibilité du couple et la réutilisation, à condition que le trou soit correctement préparé. Dans les deux cas, la nuance et le traitement thermique derrière la pointe déterminent si l'intention de conception survit à la production.
Pour une vue plus large de la façon dont ces fixations sont classées et appliquées, cet aperçu de types de vis autotaraudeuses et sélection est une lecture complémentaire utile.

La fournaise en alliage en alliage en aluminium ZKL est un équipement avancé ...
Voir les détails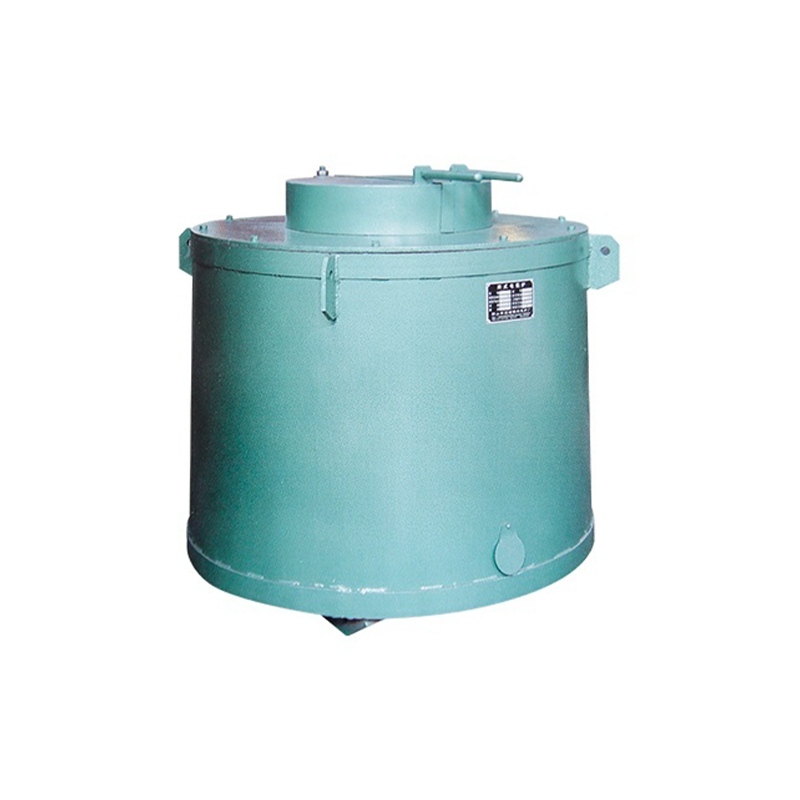
Série ZKL 850 ℃ Pré-vacuum La fournaise de résistance à la fibre d'alumi...
Voir les détails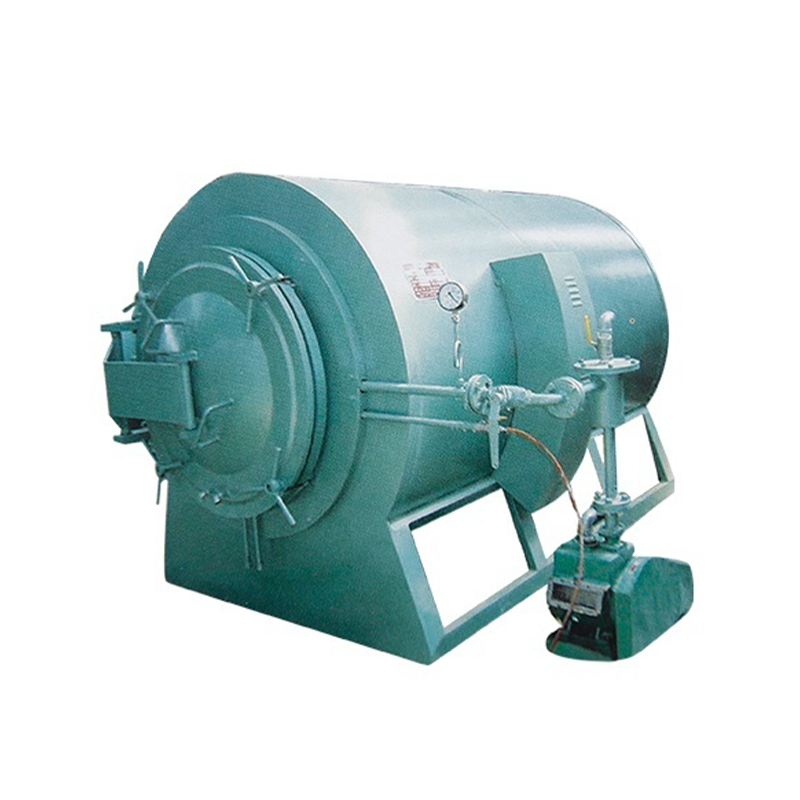
Série ZKL 850 ℃ Le four de résistance à la fusion du creuset est spécialement...
Voir les détails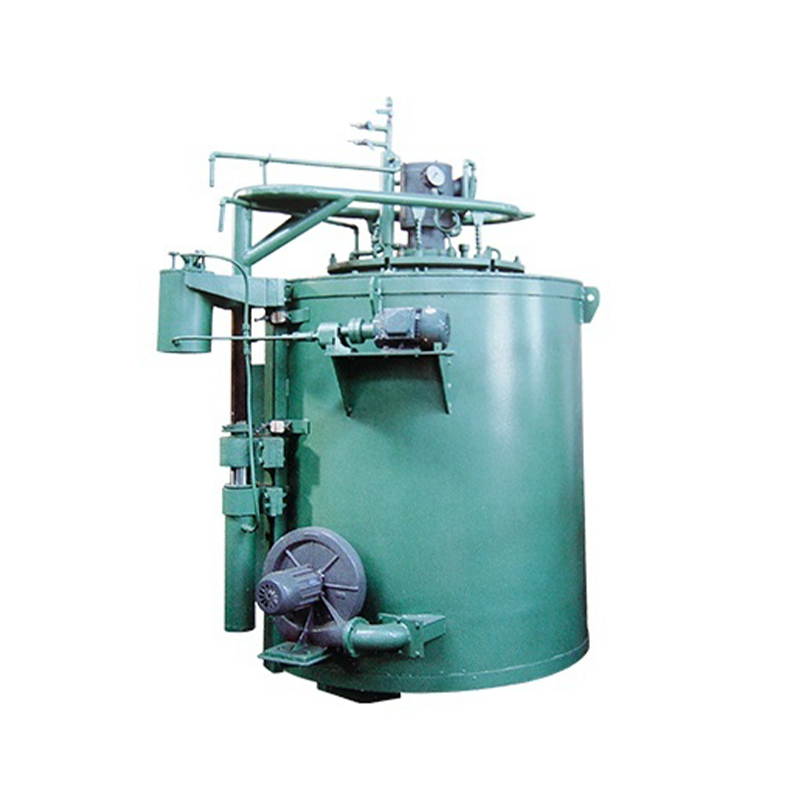
La fournaise ZKL Série 650 ℃ Le four de nitratide à gaz de type Pit est spéci...
Voir les détails
La fournaise de résistance au chariot RT2 peut être utilisée pour les process...
Voir les détails
La série RJ2 Série 650 ℃ Le four à tremper des stands convient au traitement ...
Voir les détails+ 86-13705735391
+86-18868359082
+ 86-573-83128088
+ 86-573-83128123
No. 2155, Shuanglong Road, district de Nanhu, Jia Xing City, province du Zhejiang
Copyright © Jiaxing Zhongke Metal Technology Co., Ltd. Tous droits réservés.Fournisseur de fabricants d'attaches en acier inoxydable à haute résistance personnalisées