


Fours de recuit en alliage en aluminium ZKL
Cat:Fournaise industrielle
La fournaise en alliage en alliage en aluminium ZKL est un équipement avancé ...
Voir les détails


Les vis autoperceuses et autotaraudeuses sont deux des fixations les plus utilisées dans la construction métallique, l'installation CVC, le bardage et l'assemblage structurel léger. Les deux types forment leurs propres filetages correspondants, ce qui les distingue des vis et boulons mécaniques conventionnels. La confusion commence généralement lorsque les ingénieurs et les entrepreneurs tentent de décider lequel permet de gagner le plus de temps d'installation. La réponse courte est qu'une vis autotaraudeuse supprime le besoin d'un écrou mais nécessite toujours un trou pilote dans le métal, tandis qu'une vis autoperceuse combine le perçage et le taraudage en un seul passage. Ce guide présente les différences en matière de conception de pointe, de géométrie de filetage et d'application réelle afin que vous puissiez spécifier la bonne fixation en toute confiance.
Les vis autotaraudeuses, également appelées vis taraudeuses ou vis à tôle, sont conçues pour couper ou former des filetages internes dans un trou pilote existant. Ils ne portent pas de pointe de forage et ne peuvent donc pas créer eux-mêmes un trou dans un matériau solide. Au lieu de cela, la pointe pointue et effilée et les filetages de forme spéciale s'engagent progressivement dans la paroi du trou pilote au fur et à mesure que la vis est enfoncée, générant le filetage correspondant qui maintient le joint ensemble.
En fonction de la manière dont elles interagissent avec le matériau de base, les vis autotaraudeuses se répartissent en trois catégories :
Un trou pilote étant requis, l'installation se déroule en deux étapes, mais le positionnement et la charge de serrage finale sont hautement prévisibles. Cela fait des vis autotaraudeuses un choix solide pour les boîtiers électriques, les garnitures automobiles, les meubles et les panneaux d'accès amovibles. Pour plus de détails sur les types de filetage et la sélection des points, consultez notre guide sur choisir la bonne vis autotaraudeuse .
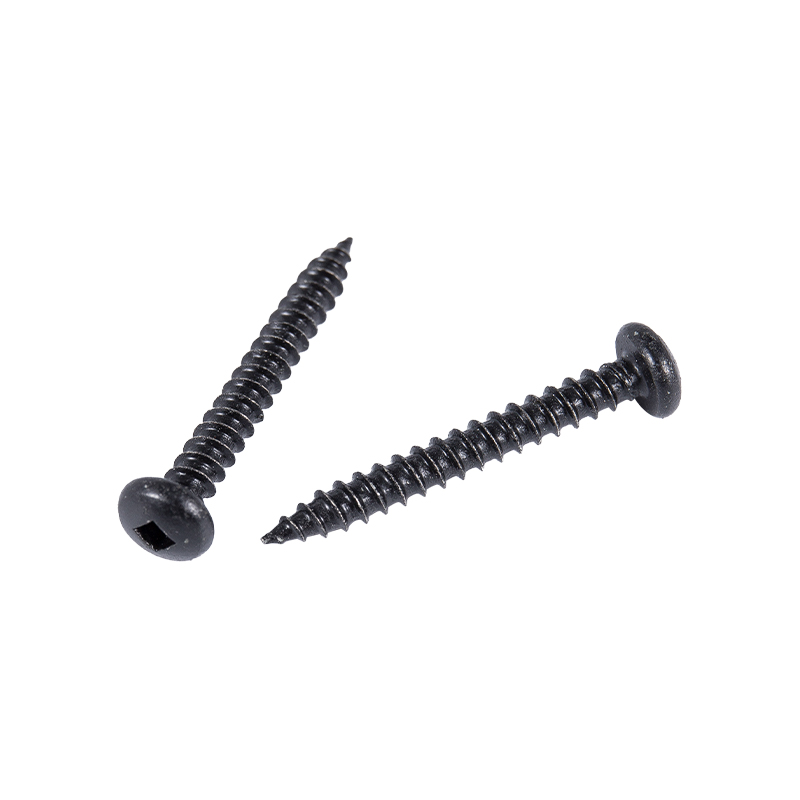 Vis autotaraudeuses à tête cylindrique et pointe pointue pour une fixation polyvalente Cette vis combine une tête cylindrique à rainures cruciformes avec une pointe conique pointue, permettant un filetage rapide sans pré-perçage. Disponible dans plusieurs matériaux et finitions, il convient aux applications de construction, de mobilier, d'électronique et d'automobile. Voir le produit →
Les vis autoperceuses comportent une pointe en forme de foret à l'extrémité. Cette pointe de perçage intégrée permet à la vis de percer son propre trou pilote et de tarauder son propre filetage correspondant en une seule opération, sans étape de pré-perçage séparée. Lorsque la pointe du foret pénètre dans le matériau, les filetages s'engagent immédiatement dans le trou fraîchement découpé et tirent fermement la vis en place.
Les points de forage sont identifiés par un numéro, généralement n°2, n°3, n°4 et n°5. Les pointes plus longues peuvent pénétrer dans des piles plus épaisses, de sorte que l'épaisseur totale du matériau détermine la taille de point correcte. Les vis autoperceuses sont le choix par défaut pour les platelages métalliques, les pannes en acier, les revêtements de toit et les assemblages de construction en acier, où la combinaison de la capacité de perçage et de la vitesse de taraudage constitue un gain de productivité majeur. Les options de tête telles que les têtes hexagonales, à bride hexagonale, à tête cylindrique et fraisée permettent à la même famille de vis de gérer à la fois les travaux structurels et les travaux sensibles à la finition. Pour comprendre comment la longueur des pointes de perçage affecte les performances, lisez notre article sur que sont les vis autoperceuses et comment elles fonctionnent .
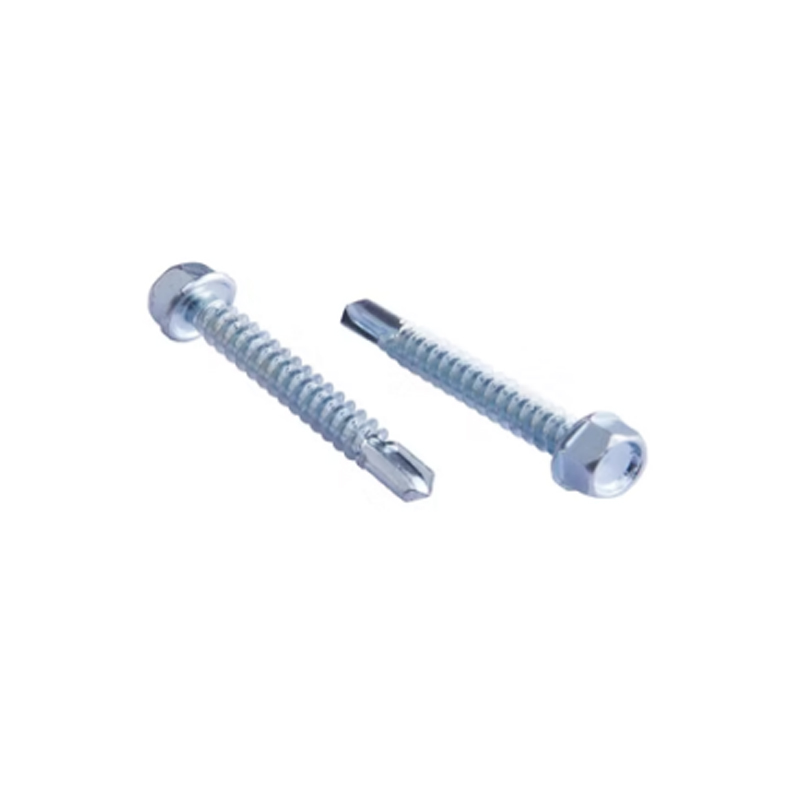 Vis autoperceuses hexagonales avec pointe de perçage intégrée Ces vis à bride hexagonale percent et taraudent en une seule opération, éliminant les avant-trous pour une fixation acier sur acier plus rapide. Fabriqués en acier inoxydable résistant à la corrosion, ils sont idéaux pour les toitures, les supports photovoltaïques et les assemblages structurels. Voir le produit →
| Attribut | Vis autotaraudeuse | Vis autoperceuse |
|---|---|---|
| Fonction principale | Forme ou coupe les fils d'accouplement | Perce un trou pilote et forme des filetages |
| Trou pilote requis | Oui, en métal | Non |
| Conception de la pointe | Pointe effilée avec bords coupants ou formants | Pointe de type foret |
| Substrats typiques | Plastique, aluminium, tôle d'acier fine | Acier, tôle épaisse, profilés structurels |
| Étapes d'installation | Pré-percer, puis conduire | Une étape |
| Facilité de démontage | Plus facile à retirer et à re-conduire | Possible, mais le retrait est plus difficile après une mise en place complète |
La différence est la plus importante dans l'efficacité du flux de travail. Dans le cas de fixations acier sur acier de gros volumes, l'élimination de l'étape de trou pilote peut permettre de gagner plusieurs secondes par vis, ce qui se traduit par des économies de main-d'œuvre significatives sur un grand projet de toiture ou de charpente.
La géométrie du filetage détermine les performances d'une vis dans un matériau de base donné. Deux vis de diamètres et de longueurs identiques peuvent se comporter très différemment si leurs profils de filetage ne sont pas adaptés au support.
Les pointes de filetage sont émoussées et repoussent le matériau pour créer un filetage serré et travaillé à froid, idéal pour les matériaux ductiles et les joints nécessitant une bonne résistance aux vibrations. Les pointes de filetage sont plus tranchantes et enlèvent une petite quantité de matière, évitant ainsi les contraintes élevées qui peuvent fissurer les plastiques cassants ou les métaux cémentés. Si vous fixez par exemple un profilé en PVC rigide, une vis taraudeuse à cannelure étroite sera généralement plus propre qu'une vis à filetage.
Les vis à gros filetage sont mieux adaptées aux substrats mous tels que le bois, les panneaux de particules et le plastique, où les filetages fins se décapent sous la charge. Les vis à filetage fin offrent une plus grande résistance à l'arrachement dans la tôle et constituent la norme pour les vis autoperceuses utilisées dans les revêtements en acier. L'angle du filetage et la forme des flancs contrôlent également le couple d'installation, c'est pourquoi la conception de la tête d'entraînement et le profil du filetage doivent être pris en compte ensemble.
Une vis autoperceuse fonctionne en coupant l'acier, la pointe du foret doit donc être nettement plus dure que la pièce à usiner. Un traitement thermique approprié donne à la pointe et au filetage la dureté nécessaire pour pénétrer dans l'acier de construction sans s'émousser, tandis que le noyau de la vis conserve suffisamment de ténacité pour supporter les charges de cisaillement et de flexion sans se casser. Une cémentation suivie d'un revenu contrôlé permet d'atteindre cet équilibre. Un fabricant disposant d'une capacité de traitement thermique en interne peut maintenir une dureté plus constante dans chaque lot, ce qui affecte directement les performances du foret et les taux de défaillance sur le terrain.
Le bon choix dépend du support, de l’accessibilité du joint et de la rapidité de pose.
Une erreur courante consiste à enfoncer une vis autotaraudeuse dans le métal sans trou pilote. La vis peut se gripper avant que les filetages ne s'engagent complètement, gaspillant la fixation et endommageant le composant. Les vis autoperceuses évitent complètement ce mode de défaillance car la pointe du foret crée le trou immédiatement avant que le filetage ne commence à couper.
Utilisez cette liste de contrôle pratique pour affiner les options :
Les fixations en acier inoxydable sont largement spécifiées pour les environnements corrosifs car elles résistent à la rouille en surface et à la racine du filetage. Lorsque vous avez besoin d'une combinaison de rondelle et de vis, une unité pré-assemblée avec une rondelle simple ou conjointe simplifie l'installation et réduit le nombre de pièces sur site.
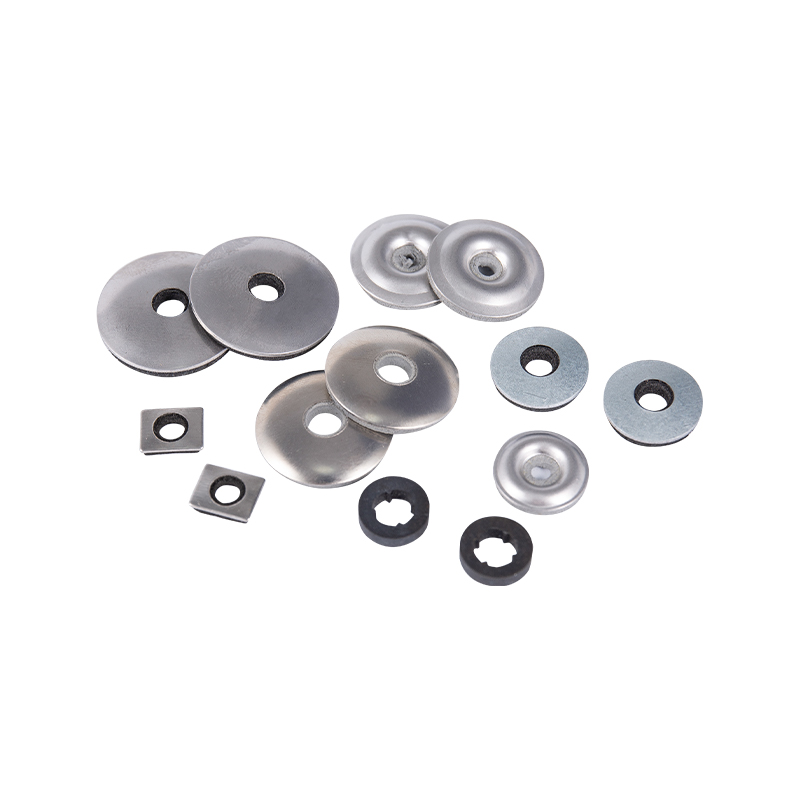 Ensembles de rondelles simples et jointes pour une étanchéité étanche Les rondelles en métal et en caoutchouc préassemblées assurent un joint étanche autour des fixations, empêchant ainsi la pénétration de l'humidité dans les applications critiques. Disponibles en différentes tailles et matériaux, ces unités simplifient l'installation et réduisent le nombre de pièces sur site. Voir le produit →
Uniquement dans des tôles très fines et souples, et même dans ce cas, le résultat n'est pas fiable. Une vis autotaraudeuse est conçue pour tarauder des filetages et non pour percer un trou. Pour une qualité constante des joints métalliques, prévoyez toujours un trou pilote avant d'enfoncer une vis autotaraudeuse.
Ils perceront et enfonceront dans le bois, mais une vis à bois dédiée ou une vis pour panneaux d'aggloméré avec une pointe pointue et un filetage grossier tiendra généralement mieux et coûtera moins cher. Les vis autoperceuses sont optimisées pour les joints métal sur métal, et non pour les matériaux fibreux mous.
Les vis autotaraudeuses déplacent le matériau pour créer un filetage serré, adapté aux substrats ductiles tels que l'aluminium et le plastique. Les vis taraudeuses enlèvent la matière avec de petites arêtes de coupe, ce qui convient aux matériaux plus durs et réduit le risque de fissuration des composants fragiles.
Faites correspondre le numéro de point à l’épaisseur combinée des matériaux à fixer. Une pointe n°2 fonctionne pour les tôles de faible épaisseur jusqu'à environ 2 mm, tandis que les pointes n°4 et n°5 conviennent aux piles structurelles plus épaisses. Si la pointe du foret est trop courte, la vis cale avant que les filetages ne s'engagent ; s'il est trop long, la pointe risque de dériver lors de l'installation.
Les deux familles de fixations ont une place évidente dans la métallurgie et l’assemblage général. La décision dépend de la dureté du substrat, de la présence d’un trou pilote et de la vitesse d’installation. Travailler avec un fabricant qui contrôle l'ensemble du processus, depuis la frappe à froid et le laminage jusqu'au traitement thermique et à la finition de surface, permet d'obtenir plus facilement des performances constantes sur site. Lorsque la résistance à la corrosion est une priorité, les options en acier inoxydable SUS304 ou SUS316 méritent d'être sérieusement envisagées ; confirmez simplement que les spécifications du traitement thermique correspondent à la dureté des matériaux que vous avez l'intention d'assembler.

La fournaise en alliage en alliage en aluminium ZKL est un équipement avancé ...
Voir les détails
La fournaise ZKL Série 950 ℃ Rotary Resistance Furnace adopte des concepts de...
Voir les détails
Les fours de résistance de type Box Series RX3 sont largement utilisés dans l...
Voir les détails
Le boulon est une fixation commune utilisée dans de nombreux champs tels que ...
Voir les détails
La caractéristique de conception de la vis d'auto-tape à queue plate est...
Voir les détails+ 86-13705735391
+86-18868359082
+ 86-573-83128088
+ 86-573-83128123
No. 2155, Shuanglong Road, district de Nanhu, Jia Xing City, province du Zhejiang
Copyright © Jiaxing Zhongke Metal Technology Co., Ltd. Tous droits réservés.Fournisseur de fabricants d'attaches en acier inoxydable à haute résistance personnalisées


